02 Sep 2025
長持ちする高品質の合板を選ぶためのヒント
もっと詳しく知る >


曲げ可能なMDFボードは、特に曲面、丸みを帯びたキャビネットのプロファイル、シームレスなインテリアの詳細が必要とされる現代の家具製造にとって重要な素材となっています。従来の MDF と比較して、柔軟な MDF は制御された曲げに対応できるように設計されているため、メーカーは高価な無垢材の機械加工や複雑なセグメント化されたアセンブリに完全に依存することなく、複雑な形状を作成できます。
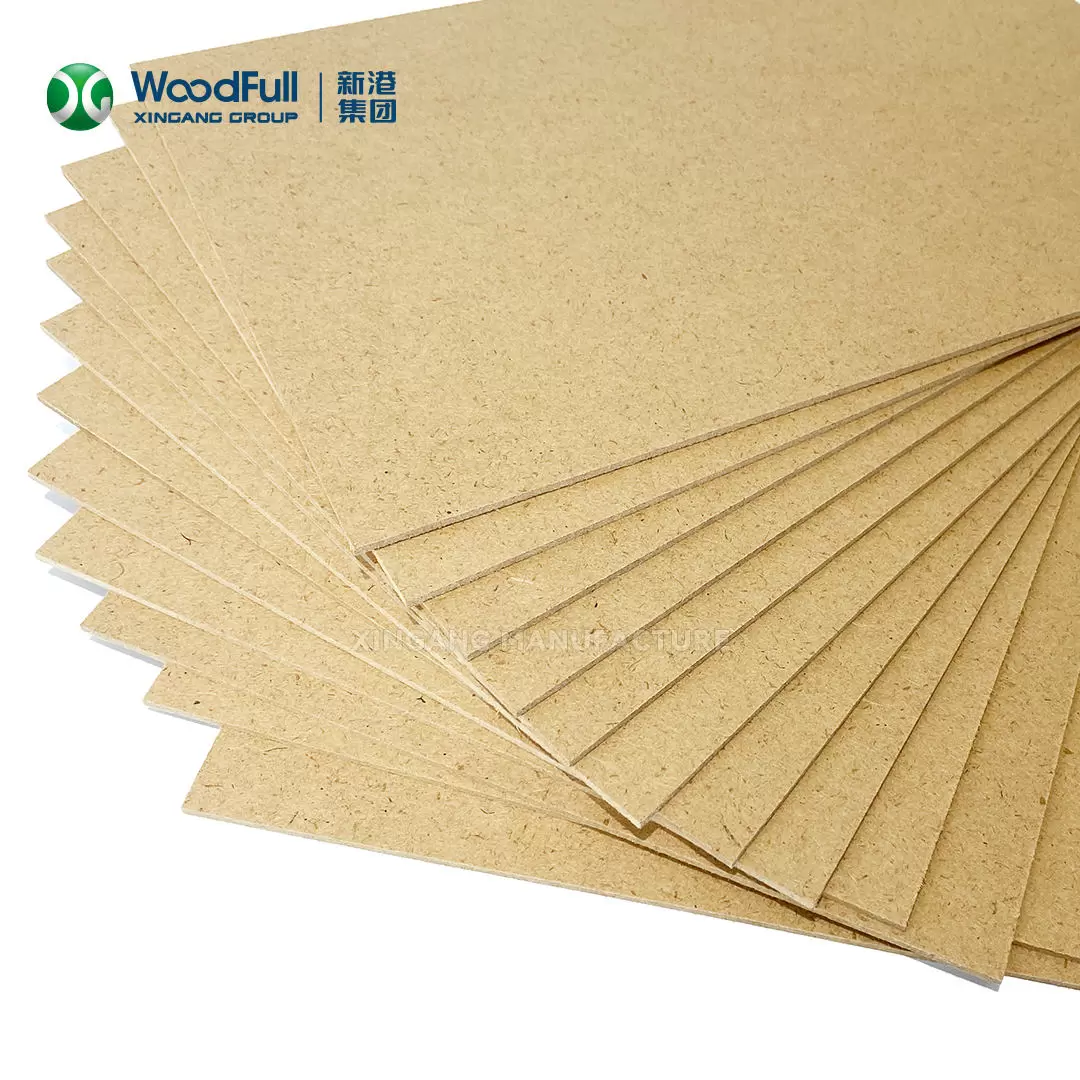
ただし、曲面家具の製造が成功するかどうかは、パネルの厚さと曲げ半径が意図したデザインに適合するかどうかにかかっています。仕様が不適切な場合、ラミネート時に表面の亀裂、スプリングバック、不均一な曲率、または接着の問題が発生する可能性があります。再現可能な製造結果を達成するには、厚さ、柔軟性、成形方法、構造強化の関係を理解することが不可欠です。
パネルの厚さは曲げ強度に直接影響します。一般に、曲げ可能な MDF ボードが薄いほど、曲面の周囲に成形するのに必要な力は少なくなります。一方、パネルが厚いと、構造上の剛性は高くなりますが、曲げるのが難しくなります。
たとえば、3 mm のフレキシブル MDF パネルは、半径が狭い装飾用途に適している可能性がありますが、6 mm または 9 mm のパネルは、中程度の成形要件を伴う大きな曲線やプロジェクトに適している場合があります。これらは、一般的な曲げ仕様ではなく、製品カテゴリを示すものです。実際の性能はメーカーの技術データと照らし合わせて検証する必要があります。
家具の製造では、選択プロセスは完成したコンポーネントの形状から始める必要があります。狭い湾曲したキャビネットのサイド パネルには、半径の大きな受付デスクのフロント パネルとは異なる厚さが必要な場合があります。ベニヤ、ペイント、装飾ラミネートは最終的な曲げ挙動に影響を与える可能性があるため、パネルは選択した表面仕上げにも対応する必要があります。
より厚い完成コンポーネントの場合、メーカーは薄い柔軟な MDF を複数層ラミネートすることができます。たとえば、2 つの 3 mm パネルを湾曲したモールド上に接着して、公称 6 mm 構造を作成できます。この方法により、最終形状をより細かく制御でき、1 枚の厚いボードを曲げる必要性を減らすことができます。
最小曲げ半径は、許容できない損傷を与えることなくパネルが達成できる最も厳しい曲率を表します。それはパネルの厚さと材料の柔軟性に密接に関係しています。
単純化された機械的関係は、パネルの厚さが増加し、曲げ半径が減少すると、曲げ歪みが増加することを示しています。これは、なぜ薄い柔軟なパネルが厚い剛性パネルよりも厳しい曲線に従うことができるのかを説明します。
ただし、MDF は均質なプラスチック シートではなく、繊維ベースの複合材です。実際の曲げ性能は、繊維配向、内部結合、密度プロファイル、含水率、および接着特性によって影響されます。したがって、理論上の曲げ計算は物理的な成形テストに代わることはできません。
半径 300 mm の湾曲したキャビネット前面の場合、選択したパネルを製造前に適合する金型でテストする必要があります。半径 100 mm をさらに狭くするには、より薄いパネルまたは多層形成アプローチが必要になる場合があります。許容可能な半径は、メーカーの仕様とサンプルの検証を通じて常に確立する必要があります。
完成したコンポーネントの内径と外径を区別することも重要です。材料サプライヤーと家具メーカーの間で差異が生じないよう、図面では基準面を明確に特定する必要があります。
曲げ可能な MDF は通常、さまざまな曲げ方向で入手できます。縦方向のフレキシブルパネルはその長さに沿って曲がりますが、横方向のフレキシブルパネルは幅全体に曲がります。
この違いは、パネルのレイアウト、切断計画、材料の利用、設置に影響します。曲げ方向が必要な曲線と一致しない場合、パネルの成形に抵抗が生じたり、局所的な応力が発生したりする可能性があります。
たとえば、部屋の周囲に水平に延びる湾曲した壁パネルには、垂直の装飾柱とは異なる柔軟な向きが必要な場合があります。パネルを回転させると曲げ動作が根本的に変化する可能性があるため、切断する前に正しい方向を確認する必要があります。
複数の湾曲したコンポーネントを含むプロジェクトの場合、サプライヤーは切断寸法、曲げ方向、および完成形状の要件を受け取る必要があります。これにより、材料仕様を実際の製造ワークフローに適合させることができます。
湾曲した MDF 構造を製造するには、2 つの一般的なアプローチがあります。1 つは単一のフレキシブル パネルを曲げる方法、もう 1 つは金型上で複数の薄いパネルを積層する方法です。
単層曲げは、必要な半径がパネルのテストされた能力の範囲内に収まる用途に適しています。特に装飾スキンや家具の曲面の場合、材料の消費量を削減し、生産を簡素化できます。
多層積層により、より厚い完成構造を実現する際の柔軟性が向上します。いくつかの薄いパネルを適切な接着剤でコーティングし、接着システムが必要な強度に達するまで湾曲した型に押し付けます。
このプロセスでは、接着剤の塗布、金型の形状、プレス圧力、硬化条件を注意深く制御する必要があります。接着剤の分布が不均一になると、ボイドや接着力が弱くなる可能性があり、圧力が不十分だと層が型に正確に追従できなくなる可能性があります。
完成したコンポーネントは、脱型後にスプリングバックがないか確認する必要があります。スプリングバックは、蓄積された弾性応力によってパネルが部分的に元の形状に戻るときに発生します。その大きさは、材料の特性、接着性能、層の厚さ、および成形条件によって異なります。
大規模な生産では、バッチ全体で一貫した曲率を維持するために、安定した金型と反復可能なプレスプロセスが不可欠です。
仕上げプロセスは、最終ステップとして追加するのではなく、材料の選択時に考慮する必要があります。表面素材が異なれば、柔軟性の限界や接着要件も異なります。
突き板は自然な外観を提供し、高級家具に広く使用されています。ただし、ベニヤの木目の方向と厚さは、曲面への追従性に影響します。曲げ半径が小さすぎる場合、または接着剤システムが十分な柔軟性を提供しない場合、ベニヤの亀裂が発生する可能性があります。
塗装仕上げでは、色と質感の自由度が高まります。不均一な吸収を減らすために、MDF の表面を適切にサンディングし、シールし、下塗りする必要があります。指向性照明の下では表面の欠陥がより目立つ可能性があるため、湾曲したエッジと遷移には特に注意が必要です。
装飾ラミネートは耐摩耗性と一貫したパターンを提供できますが、その柔軟性は下にあるパネルの曲率と一致する必要があります。標準的な硬質ラミネートは、きつい曲線に適用すると亀裂が入ったり剥離したりする可能性があります。
したがって、選択したMDF、接着剤、表面素材、および成形方法を使用して、完全なアセンブリをテストする必要があります。
湾曲した MDF コンポーネントは、保管、輸送、設置中にその形状を維持する必要があります。湿気の変化は、特に材料が高湿度にさらされた場合、ファイバーボードの寸法と接着性能に影響を与える可能性があります。
パネルの含水率は、生産環境および接着剤システムに適合する必要があります。パネルの湿潤状態と周囲環境との差が大きいと、寸法変化や表面変形が生じる場合があります。
キッチン家具、商業用インテリア、その他の湿気に敏感な用途の場合は、耐湿ボードの仕様を評価する必要があります。エッジシーリングと保護仕上げは、標準的な MDF の防水性を実現するものではありませんが、吸湿性をさらに減らすことができます。
密閉された屋内空間では、環境パフォーマンスも重要です。ホルムアルデヒドの排出要件は仕向け先の市場に応じて確認する必要があります。製造業者は、一般的な環境に関する主張だけに依存するのではなく、関連する試験報告書を提供する必要があります。
信頼できる曲げ可能な MDF ボードのサプライヤーは、一貫した厚さ、安定した曲げ性能、明確な製品仕様を提供できる必要があります。重要な評価基準には、密度、厚さの許容差、内部接着強度、含水率、表面品質、曲げ方向が含まれます。
カスタマイズされたプロジェクトの場合、サンプル テストは特に価値があります。サンプルは、意図した半径、接着剤、金型、仕上げ材を使用して形成する必要があります。これは、高価な金型や大量生産が行われる前に問題を特定するのに役立ちます。
Shandong Xingang Group Co., Ltd. は、環境に配慮した木質材料と新しい接着技術の開発に重点を置いています。同社の Xingang バイオニック接着剤は、ホルムアルデヒド、ベンゼン、その他の有害物質の除去に焦点を当てて開発されており、化粧板、極薄密度ボード、バイオニック海洋合板に応用されています。
曲げ可能な MDF 用途の場合、特定の製品構造と技術的特性を使用目的に応じて検証する必要があります。材料の柔軟性、内部結合、寸法安定性、環境試験の結果は、製品承認プロセスの一部を形成する必要があります。
曲げ可能なMDFボードを選択するには、パネルの厚さ、最小曲げ半径、方向、表面仕上げ、および構造要件のバランスを考慮する必要があります。一般に、薄いパネルはきつい曲線に適していますが、多層積層ではより厚く、より剛性の高い曲線コンポーネントを製造できます。
最も信頼性の高いアプローチは、大量生産の前に物理サンプルを通じて完全な材料と成形システムを検証することです。曲げ性能、接着剤の適合性、寸法安定性、仕上げ要件を早期に確認することで、メーカーは加工欠陥を減らし、より一貫性のある湾曲した家具コンポーネントを実現できます。